Jasa las stainless yang benar menjaga satu hal yang membuat stainless berharga: ketahanan korosinya. Tanpa purging, pemisahan alat, dan finishing yang tepat, stainless bisa berkarat tak lama setelah dilas.
Berikut penjelasan apa yang membuat stainless tahan korosi, kenapa sisi dalam sambungan perlu di-purging, cara mencegah kontaminasi karbon, serta pickling dan passivation sebagai finishing.
Artikel ini membahas layanan Welding Services yang kami tangani dari Balikpapan untuk Kalimantan, Sulawesi, dan wilayah timur Indonesia.
Lihat halaman layananApa yang membuat stainless tahan korosi
Ketahanan korosi stainless berasal dari lapisan pasif kromium oksida yang sangat tipis di permukaannya. Lapisan ini terbentuk sendiri saat logam bersentuhan dengan oksigen. Selama lapisan tersebut utuh, material terlindungi.
Masalahnya, panas pengelasan, kontaminasi besi, dan sisa oksidasi dapat merusak lapisan tersebut secara lokal. Di titik itulah korosi kemudian dimulai, sering kali beberapa bulan setelah pekerjaan dinyatakan selesai.
Purging: melindungi sisi dalam sambungan
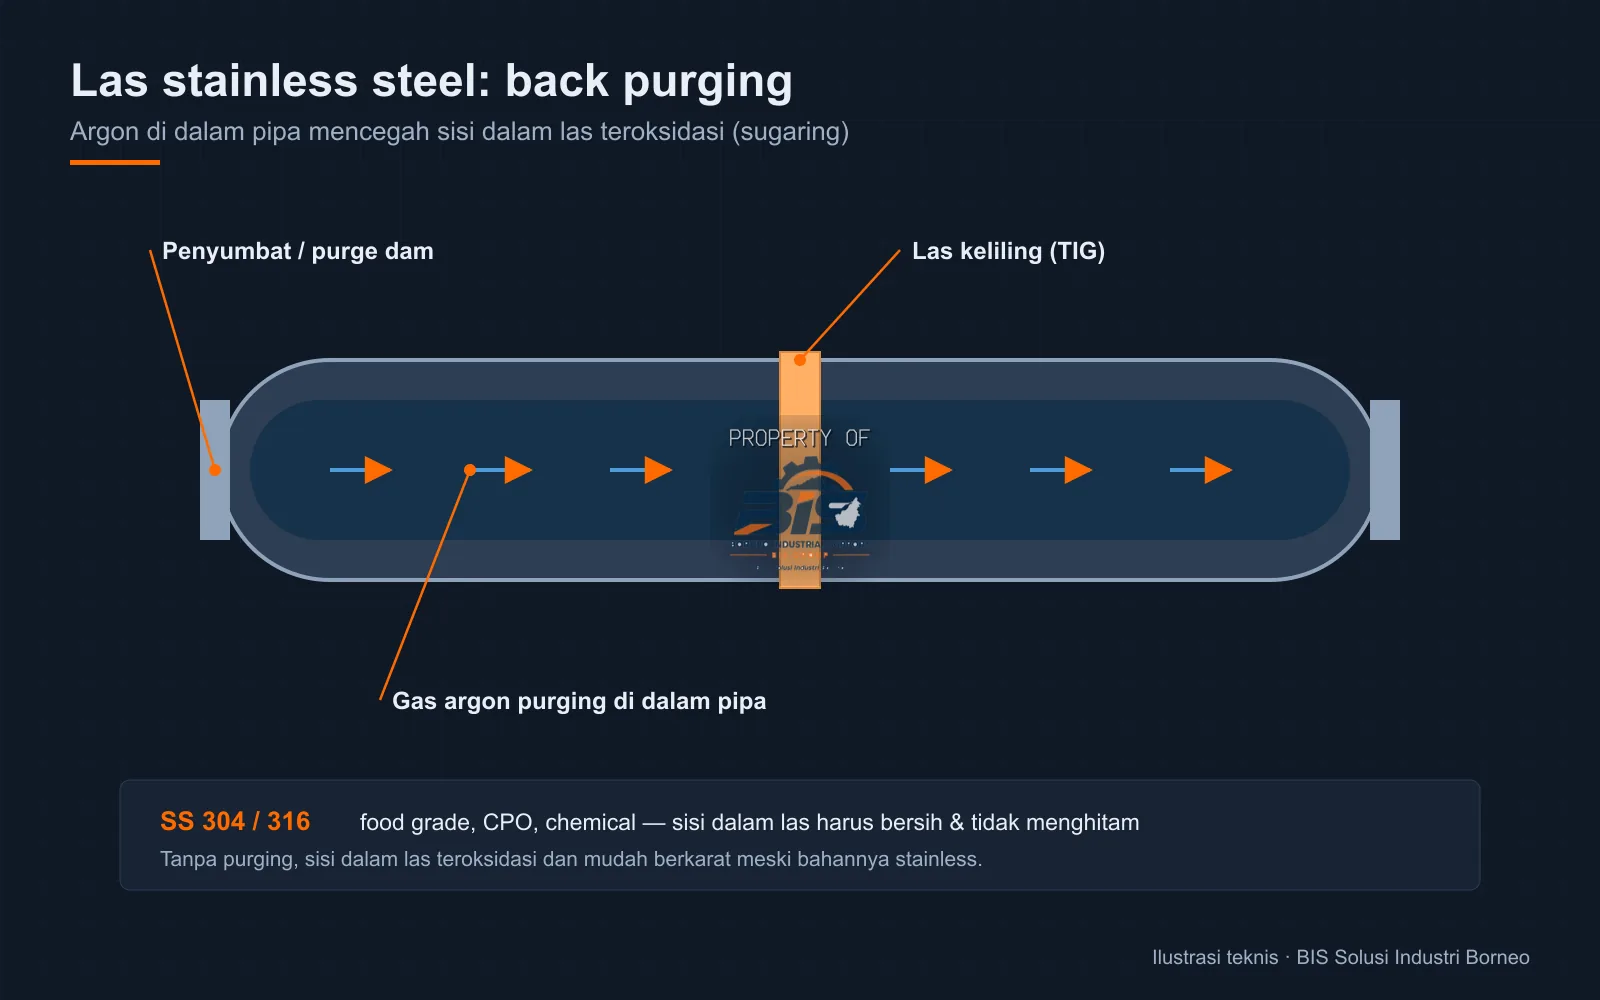
Pada pengelasan pipa dan tangki stainless, sisi dalam sambungan juga perlu dilindungi gas inert. Tanpa purging, sisi dalam akan teroksidasi dan berubah warna menjadi abu kehitaman, kondisi yang umum disebut sugaring. Permukaan seperti itu kehilangan ketahanan korosinya dan sulit dibersihkan setelah pekerjaan selesai.
Purging dilakukan dengan mengalirkan argon ke dalam pipa sampai kandungan oksigen turun ke tingkat yang aman sebelum busur las dinyalakan. Pada pekerjaan food grade dan line proses, langkah ini tidak dapat dilewati.
Mencegah kontaminasi karbon
Kontaminasi dari baja karbon adalah penyebab karat pada stainless yang paling sering ditemui, dan seluruhnya dapat dicegah.
- Gunakan sikat kawat stainless yang tidak pernah dipakai pada baja karbon.
- Pisahkan batu gerinda dan alat potong khusus stainless.
- Hindari meletakkan material stainless langsung di atas meja kerja bekas baja karbon.
- Pisahkan area kerja agar percikan gerinda baja karbon tidak mengenai permukaan stainless.
Pickling dan passivation sebagai finishing
Pickling menggunakan pasta atau larutan asam untuk melarutkan lapisan oksida dan kontaminasi permukaan di sekitar jalur las. Setelahnya, passivation membantu pembentukan kembali lapisan pasif kromium oksida sehingga ketahanan korosi pulih.
Untuk pekerjaan di line proses dan peralatan yang bersentuhan dengan produk, kedua tahap ini sebaiknya dicantumkan sebagai bagian dari lingkup pekerjaan dalam penawaran, bukan dianggap pekerjaan tambahan.
Checklist pengelasan stainless
- Grade SS304 atau SS316 sesuai fluida dan lingkungan.
- Back purging untuk pipa dan tangki yang sisi dalamnya bersentuhan dengan produk.
- Alat terpisah: gerinda, sikat, dan penjepit khusus stainless.
- Kontrol panas agar tidak muncul warna gelap berlebih.
- Finishing pickling dan passivation, terutama untuk food grade dan CPO.
Wilayah layanan
Untuk pengelasan stainless di pabrik dan site, tim dan peralatan kami bergerak rutin di Kalimantan Timur — Balikpapan, Samarinda, IKN, Penajam, Bontang, Tenggarong, Sangatta, dan Berau. Di luar itu kami menangani pekerjaan di Kalimantan Selatan, Utara, Tengah, Barat, dan Sulawesi dengan mobilisasi tim dari Balikpapan.
Biaya dan jadwal mobilisasi atau pengiriman ke luar Kalimantan Timur kami hitung per lokasi dan dicantumkan terpisah di penawaran.
Pertanyaan yang sering diajukan
Mengapa stainless saya berkarat setelah dilas?
Penyebab paling umum adalah kontaminasi partikel besi dari alat yang juga dipakai pada baja karbon, atau oksidasi sisi dalam karena pengelasan dilakukan tanpa purging.
Apakah SS304 dan SS316 bisa dipakai bergantian?
Tidak selalu. SS316 mengandung molibdenum yang memberi ketahanan lebih baik terhadap klorida, sehingga lebih sesuai untuk lingkungan laut dan cairan proses tertentu.
Apakah melayani di luar Kalimantan Timur?
Ya. Tim dimobilisasi dari Balikpapan ke seluruh Kalimantan dan Sulawesi. Biaya mobilisasi dihitung per lokasi dan dicantumkan terpisah di penawaran.