Jasa las aluminium menuntut teknik yang berbeda dari baja: aluminium menghantarkan panas sangat cepat dan selalu tertutup lapisan oksida yang harus dibersihkan sebelum dilas.
Artikel ini menjelaskan kenapa aluminium lebih sulit dilas, kapan memilih TIG atau MIG, persiapan yang menentukan hasil, dan aplikasi yang paling sering kami temui di Kalimantan Timur.
Artikel ini membahas layanan Welding Services yang kami tangani dari Balikpapan untuk Kalimantan, Sulawesi, dan wilayah timur Indonesia.
Lihat halaman layananMengapa aluminium lebih sulit dilas
Aluminium menghantarkan panas jauh lebih cepat daripada baja, sehingga panas menyebar luas dan mudah menimbulkan distorsi. Permukaannya juga selalu tertutup lapisan oksida dengan titik lebur jauh lebih tinggi daripada logam dasarnya. Bila lapisan ini tidak dibersihkan, hasil las akan mengandung inklusi dan tidak menyatu sempurna.
Selain itu, aluminium tidak berubah warna menjelang mencair seperti baja. Welder yang belum berpengalaman kerap terlambat menyadari bahwa material sudah hampir jebol.
Memilih proses TIG atau MIG
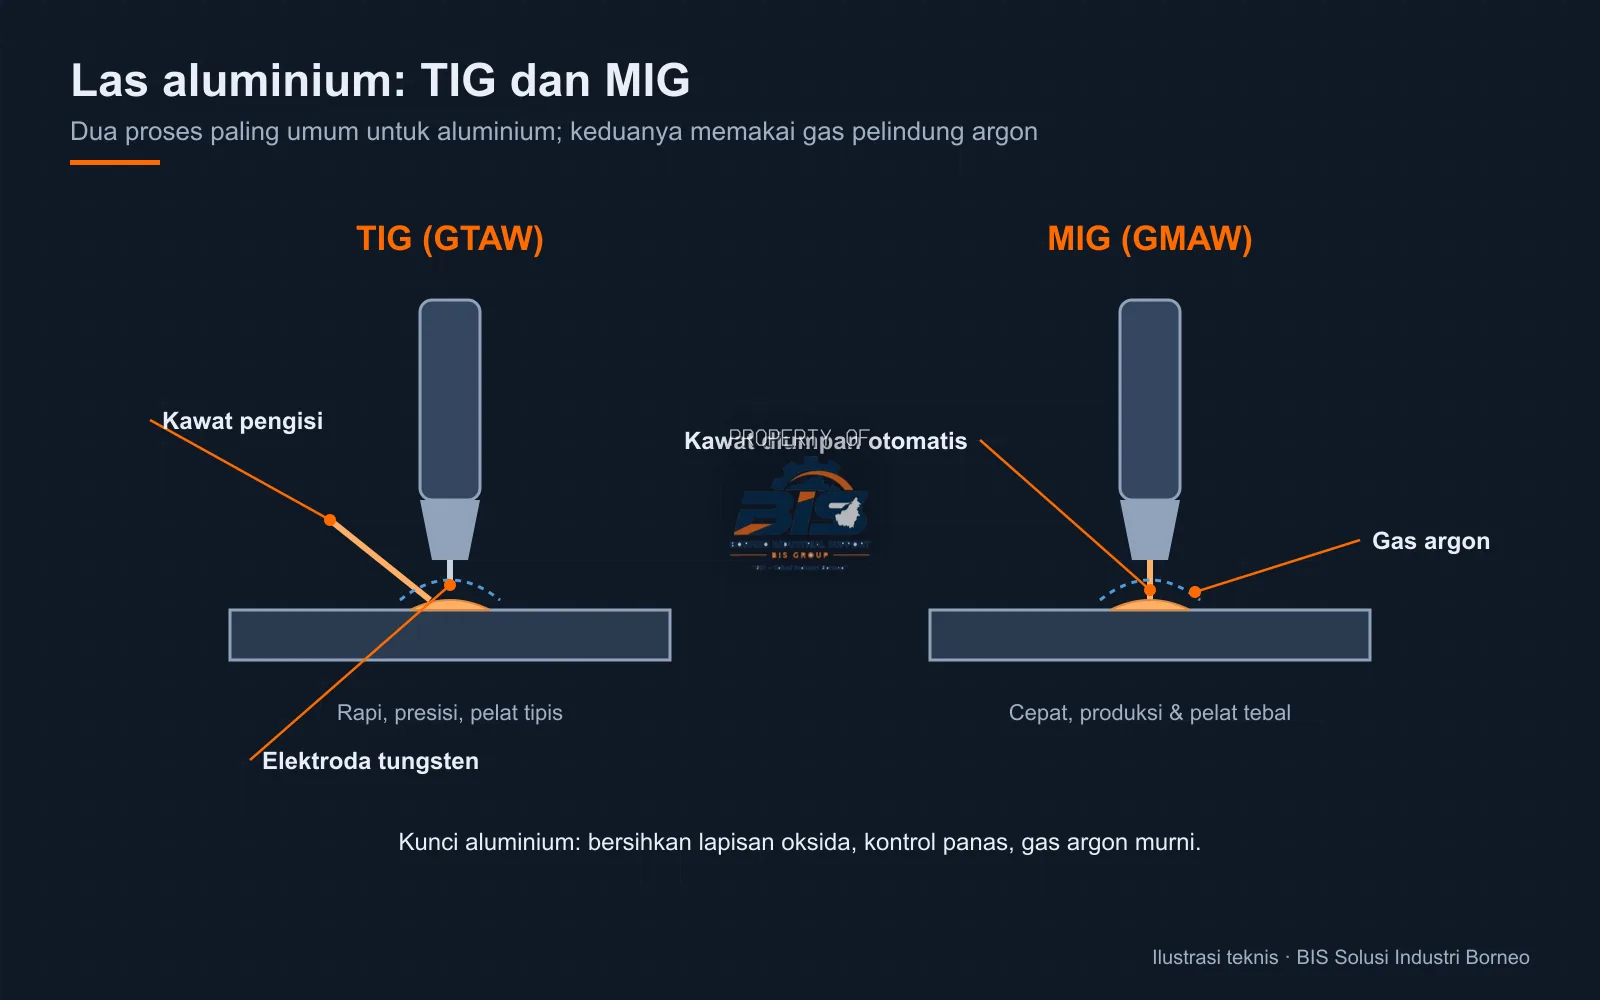
Keduanya dipakai di pekerjaan industri, dengan pertimbangan berbeda.
- TIG memberi kendali panas lebih presisi dan hasil visual lebih rapi, cocok untuk material tipis dan sambungan yang terlihat.
- MIG jauh lebih cepat untuk material tebal dan volume banyak, cocok untuk fabrikasi body dan struktur.
- Untuk pekerjaan campuran, TIG sering dipakai pada root pass dan sambungan kritikal, sedangkan MIG untuk pengisian.
Persiapan yang menentukan hasil
Pada aluminium, persiapan menentukan lebih dari separuh keberhasilan pekerjaan.
- Bersihkan minyak dan lemak dengan pelarut sebelum menyentuh sikat.
- Hilangkan lapisan oksida dengan sikat stainless yang khusus dipakai untuk aluminium saja.
- Las segera setelah pembersihan karena lapisan oksida terbentuk kembali dengan cepat.
- Gunakan filler yang sesuai paduan material, misalnya seri 5356 atau 4043 tergantung aplikasi.
- Pastikan gas argon murni dengan aliran yang cukup untuk melindungi kolam las.
Aplikasi umum di Balikpapan
Permintaan pengelasan aluminium di Kalimantan Timur umumnya datang dari sektor marine dan industri ringan: body kapal cepat dan komponen deck, tangki dan ducting aluminium, frame serta cover peralatan, juga perbaikan komponen mesin berbahan aluminium.
Karena beban dan lingkungan kerja tiap aplikasi berbeda, penentuan paduan material dan filler sebaiknya dibicarakan sejak awal, bukan diputuskan sepihak di lapangan.
Checklist sebelum mengelas aluminium
- Seri aluminium (5xxx, 6xxx) agar kawat pengisi tepat.
- Ketebalan pelat untuk memilih TIG atau MIG.
- Pembersihan oksida dengan sikat stainless khusus aluminium.
- Gas argon murni dan tempat kerja yang terlindung angin.
- Urutan las untuk menekan distorsi pada bidang panjang.
Wilayah layanan
Untuk pengelasan aluminium di lokasi, tim dan peralatan kami bergerak rutin di Kalimantan Timur — Balikpapan, Samarinda, IKN, Penajam, Bontang, Tenggarong, Sangatta, dan Berau. Di luar itu kami menangani pekerjaan di Kalimantan Selatan, Utara, Tengah, Barat, dan Sulawesi dengan mobilisasi tim dari Balikpapan.
Biaya dan jadwal mobilisasi atau pengiriman ke luar Kalimantan Timur kami hitung per lokasi dan dicantumkan terpisah di penawaran.
Pertanyaan yang sering diajukan
Apakah aluminium bisa dilas dengan las listrik biasa?
Secara praktis tidak disarankan untuk pekerjaan industri. Aluminium memerlukan proses TIG atau MIG dengan pelindung gas argon agar hasilnya bebas oksidasi dan porositas.
Bagaimana mencegah distorsi pada pengelasan aluminium?
Kendalikan masukan panas, gunakan pengelasan bertahap dengan urutan yang seimbang, pasang jig atau penjepit, dan beri jeda pendinginan pada material tipis.
Apakah melayani di luar Kalimantan Timur?
Ya. Tim dimobilisasi dari Balikpapan ke seluruh Kalimantan dan Sulawesi. Biaya mobilisasi dihitung per lokasi dan dicantumkan terpisah di penawaran.